Cat:Ürünler
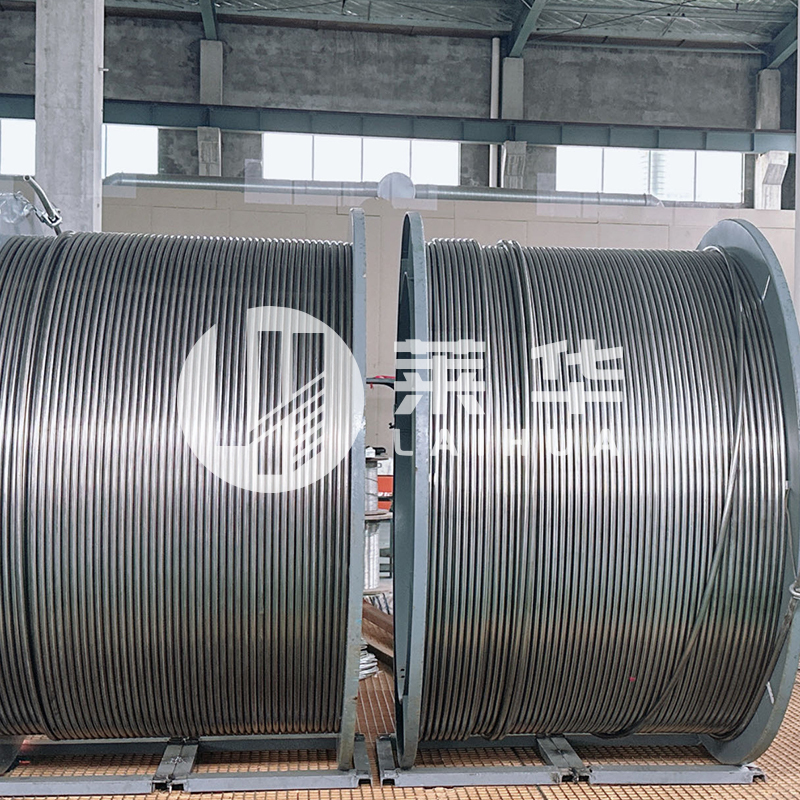
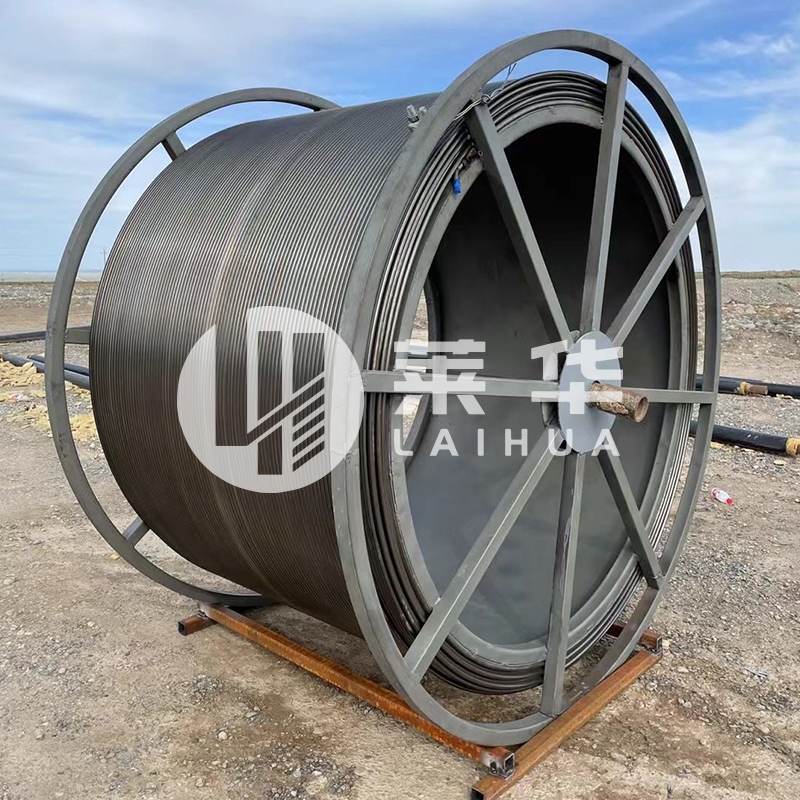
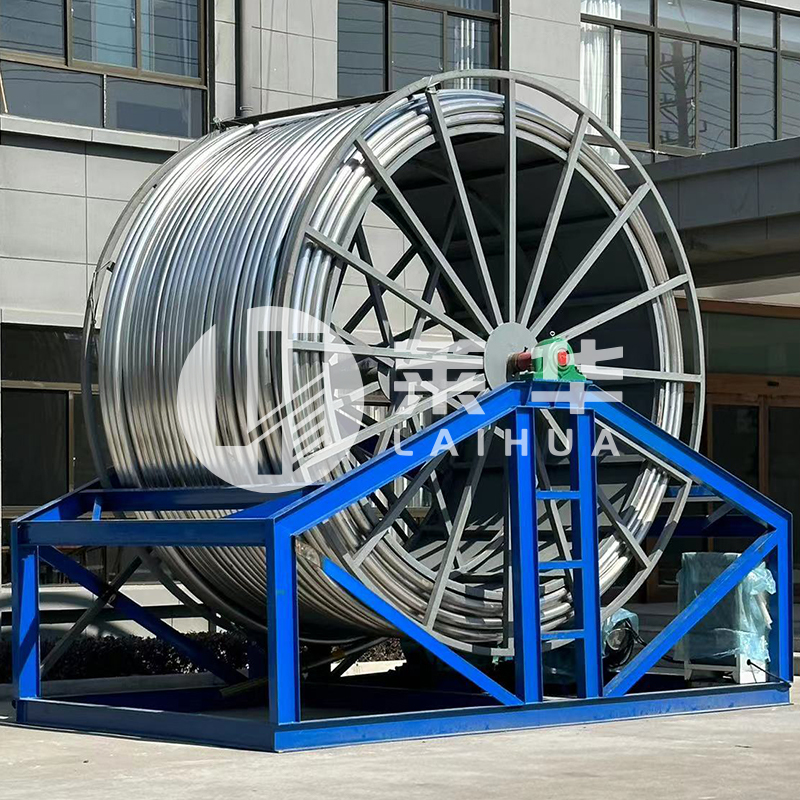
Esnek boru veya esnek tüp olarak da bilinen sürekli boru, kuyu çalışma, tomrukçuluk ve sondaj vb. Alanlarında yaygın olarak kullanılmaktadır. Üreti...
Ayrıntıları gör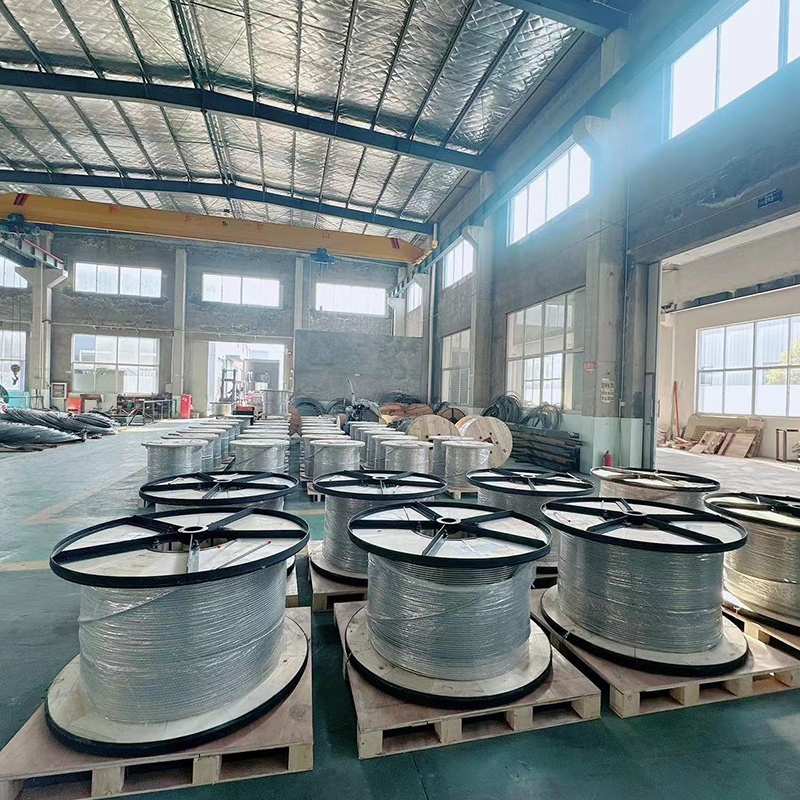
Kısa bir çözüme ihtiyacınız varsa, lekeyi kaldıran en az agresif temizleyiciyle başlayın, bekleme süresini kontrol altında tutun ve asla asit jelinin yüzeyde kurumasına izin vermeyin. 304 veya 316 proses borularında pas oluşumu rutin bir aşınma değil, bir kirlenme sinyalidir.
Paslanmaz çelik, alaşımın aniden sıradan karbon çeliğine dönüşmesi nedeniyle değil, pasif filmin hasar görmesi, maskelenmesi veya hiçbir zaman doğru şekilde oluşturulmaması nedeniyle paslanma gösterir.
Taşlama tozu, karbon çelik fırçalar, aletler ve kaynak sıçraması yüzeyde demir biriktirir. Pas, nemli havada birkaç saat içinde çiçek açabilir.
Tuzlu su, çamaşır suyu, hidroklorik asit ve agresif yıkama kimyasalları filme saldırır ve sıkı, koyu çukurlar oluşturur.
Kaynak ve ağır taşlama, yalnızca silmeye değil, dekapaj veya pasifleştirmeye ihtiyaç duyan oksit renkleri ve kromu tükenmiş bölgeler bırakır.
Sınıf seçimi önemlidir. 316 molibden içerir ve genellikle klorürleri 304'e göre daha iyi tolere ederken, 18-8 aile kaliteleri soğuk çalışma ve kaynak sonrasında farklı davranır. Hızlı bir inceleme 18-8 paslanmaz çelik kaliteleri ve petrol sahası uygulamaları Aşınma başlamadan önce gerçekçi bir temizleme sınırının belirlenmesine yardımcı olur.
Herhangi bir asit veya aşındırıcı uygulamadan önce derecesini, lekenin kaynağını ve parçanın kozmetik panel mi yoksa basınç sınırı mı olduğunu doğrulayın.
Alkali veya hafif asitli temizleyicilerle başlayın ve yalnızca leke devam ettiğinde fosforik veya sitrik pasifleştirme jellerine geçin; asla doğrudan hidroklorik asit veya klorlu ağartıcıya atlamayın.
| Yöntem | Şunun için en iyisi: | İletişim kurun veya ikamet edin | Ana risk |
| Kabartma tozu lapası | Hafif su lekeleri ve parmak izleri | 5 ila 15 dakika, nemli tutun | Eksik klorür kaynağı |
| Sitrik asit jeli | Hafif pas ve pasivasyon takviyesi | 10 ila 30 dakika | Bir filme kurutma |
| Fosforik asit jeli | Bedava demir blooms and shop stains | 10 ila 15 dakika ajitasyonla | Çok uzun süre bırakılırsa aşırı aşındırma |
| oksalik asit | Lavabo ve panellerde inatçı pas | Nokta testi, kısa bekleme | Bazı yüzeylerde agresif |
| Nitrik pasivasyon | Onarım sonrası ve kaynak bölgeleri | Kontrollü mağaza süreci | Güvenlik ve atık yönetimi |
| Metalik olmayan aşındırıcı ped | Kimyasal yumuşatma sonrası gevşek pas | Yalnızca hafif basınç | Fırçalanmış yüzeyde çizik değişikliği |
Bobin ve kontrol boru hattı yüzeylerinde pas lekeleri genellikle kullanımdan, kirlenmiş durulama suyundan veya kurulum sırasında karbon çeliği temasından kaynaklanır. Alaşımın kendisi nadiren kaynaktır.
Paslanmaz Çelik Rulo ve Kontrol Boru Hattı Özelleştirilebilir alaşımlar, boyutlar ve basınç değerleri ile kuyu içi basınç ve sıcaklık izleme, kimyasal enjeksiyon ve cihaz kontrolü için. Ürünü Görüntüle → Tekrarlanabilir bir çıkarma sırası, temizleme, yumuşatma, kaldırma, durulama, pasifleştirme ve incelemedir; Durulama veya pasifleştirme adımının atlanması, lekenin haftalar içinde tekrar oluşmasının olağan nedenidir.
Hidrolik ve enstrümantasyon bağlantıları için yüksük bağlantı etrafındaki pas, aralık korozyonunu gizleyebilir. Sızdırmazlık yüzeyini cilalamak yerine çukurlaşmış bağlantı parçalarını değiştirin.
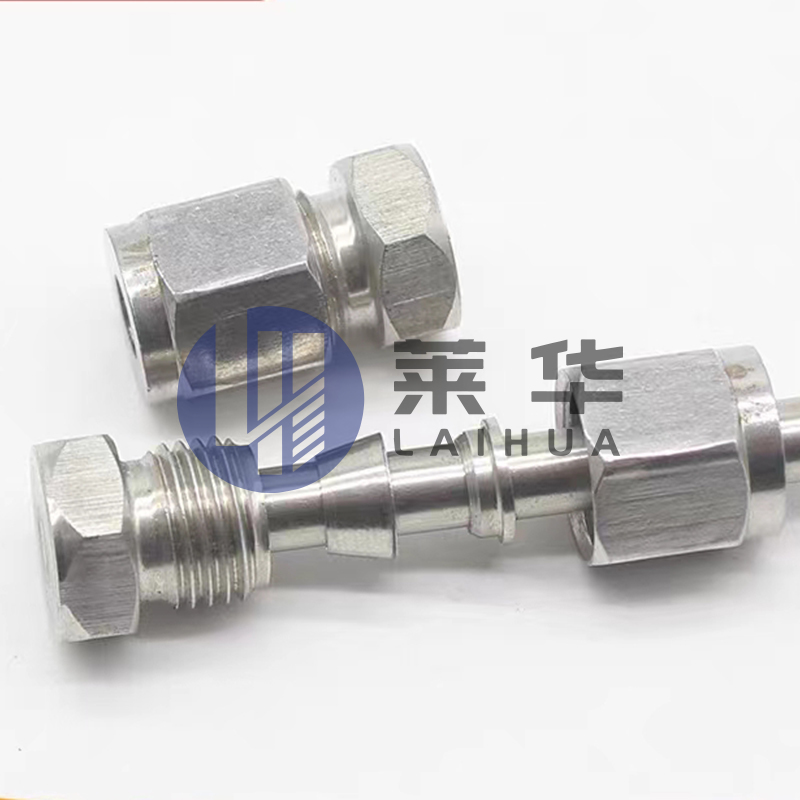 Hidrolik Borular için Paslanmaz Çelik Yüksük Bağlantısı Yüksük bağlantılarını aralık korozyonu açısından inceleyin; Bu üç parçalı paslanmaz çelik bağlantı, çoklu diş seçenekleriyle basınca dayanıklı hidrolik ve enstrümantasyon borularına uygundur. Ürünü Görüntüle →
Yeniden işleme yalnızca yüzey görsel olarak temiz, klorür içermediğinde ve sürekli bir pasif filme sahip olduğunda tamamlanır; su sızdırmazlığı testi ve hızlı ferroksil kontrolü pratik saha ve atölye kontrolleridir.
Kritik petrol sahası parçaları için temizleme kaydını inceleme kaydına bağlayın. Parlak görünen fırçalanmış bir yüzey, çiziklerde veya kaynak uçlarında serbest demir kalırsa ferroksil testinde başarısız olabilir.
Önleme, paslanmaz çeliğin karbon çeliği tozundan, klorür açısından zengin sudan ve pasif filmi parçalayan sıcak yıkama döngülerinden ayrı tutulduğu zaman en iyi sonucu verir.
Parçanın bir basınç sınırı veya sarmal boru hattı olması durumunda, işe başlamadan önce yazılı bir temizleme ve pasifleştirme prosedürü isteyin. Tedarikçinin temizliğin yeterli olup olmadığını veya değiştirmenin daha güvenli olup olmadığını doğrulayabilmesi için servis sıvısını, sıcaklığı ve klorür maruziyetini paylaşın.
Projeye özel rehberlik için, Hizmet koşullarını tedarikçiye gönderin Onarım onaylanmadan önce.
Paslanmaz pasla ilgili soruların çoğu kaliteye, kirlenme kaynağına ve pasif filmin temizlendikten sonra eski durumuna getirilip getirilmediğine bağlıdır.
Evet, kritik olmayan bir yüzeydeki hafif serbest demir lekeleri için. 50/50 beyaz sirke ve su kullanarak silin, bekleme süresini kısa tutun, düşük klorürlü suyla durulayın ve kurulayın. Özellikle kaynakların yakınında 304'ün üzerinde sirke birikmesine izin vermeyin, çünkü asit çok uzun süre bırakılırsa pasif filme zarar verebilir.
Hayır, karbonat yumuşaktır ve parmak izleri ve hafif su lekeleri için faydalıdır. Bir macun hazırlayın, 5 ila 15 dakika uygulayın, metal olmayan bir pedle kaldırın ve tamamen durulayın. Lekenin serbest demirden kaynaklanması durumunda pasivasyonun yerini almaz.
Desene ve yere bakın. Serbest demir genellikle alet izlerinin, kaynak sıçramalarının veya su tutucuların yakınında bir çiçeklenme olarak görünür. Klorür çukurlaşması sıkı, karanlık ve pürüzlüdür. Sitrik veya fosforik jel ile nokta testi yardımcı olur, ancak çukurlu basınç parçaları hizmete dönmeden önce incelenmelidir.
Hayır. Karbon çeliği yünü ve tel fırçalar, tekrar paslanan demiri serbest bırakır. Önce metalik olmayan aşındırıcı pedler, paslanmaz uyumlu fırçalar veya kimyasal yumuşatıcı kullanın.
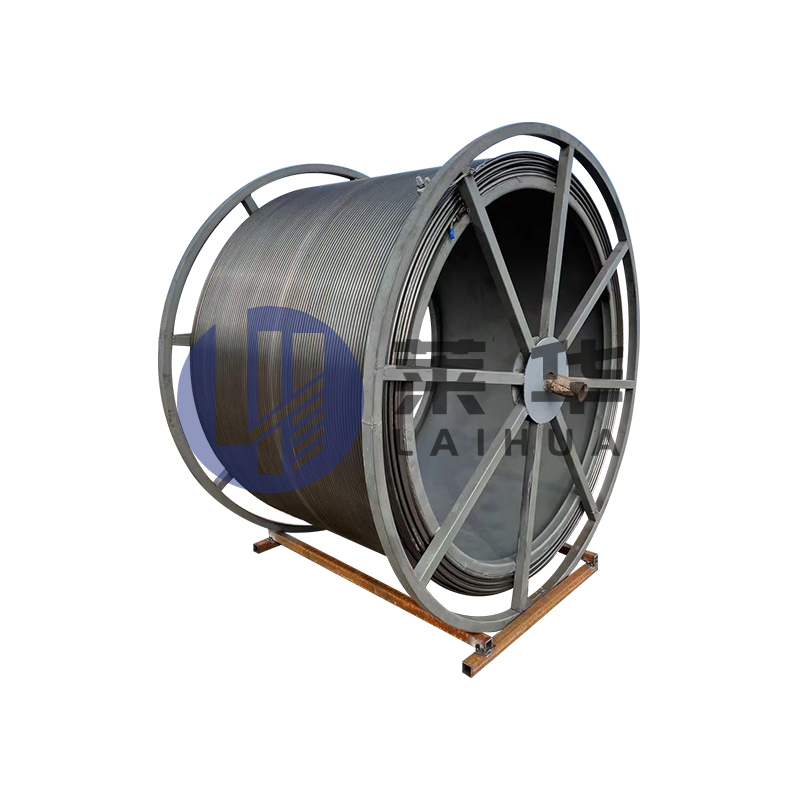
Esnek boru veya esnek tüp olarak da bilinen sürekli boru, kuyu çalışma, tomrukçuluk ve sondaj vb. Alanlarında yaygın olarak kullanılmaktadır. Üreti...
Ayrıntıları gör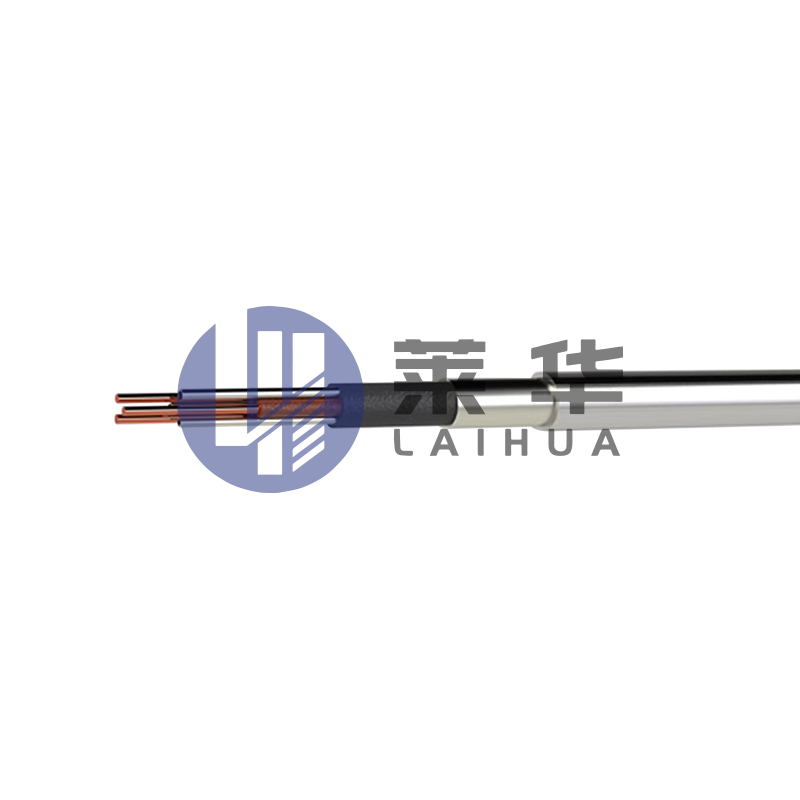
Amaç: Yüksek sıcaklık test kablosu, yüksek sıcaklık test aracı ile birleştirildiğinde, esas olarak ağır yağ üretim kuyularının çok parametreli test...
Ayrıntıları gör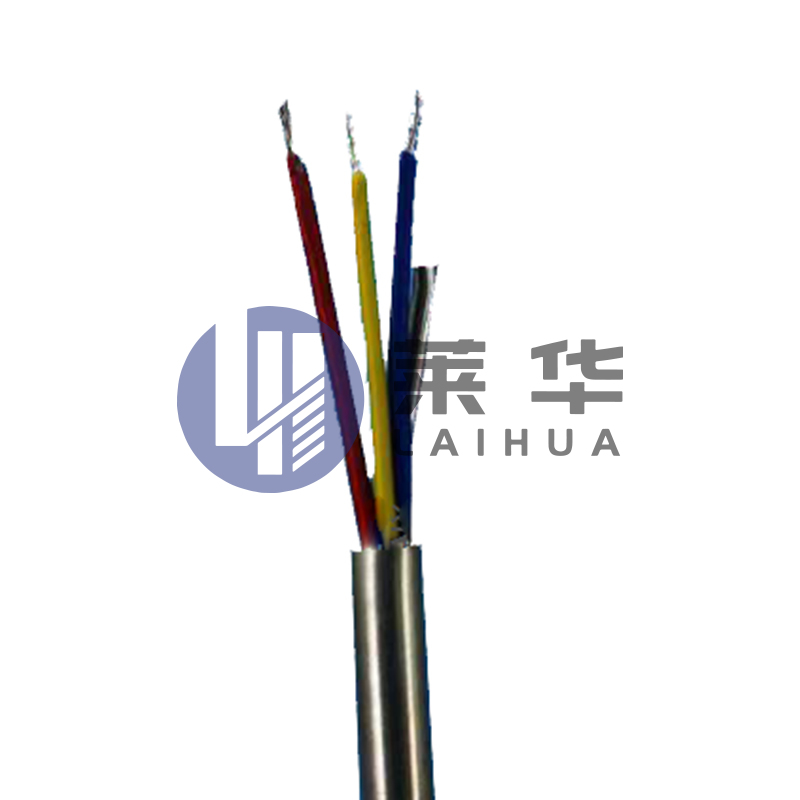
Paslanmaz çelik fiber optik test kablosu, yüksek hassasiyet testleri gerektiren çok çeşitli uygulama senaryoları için paslanmaz çeliğin dayanıklılı...
Ayrıntıları gör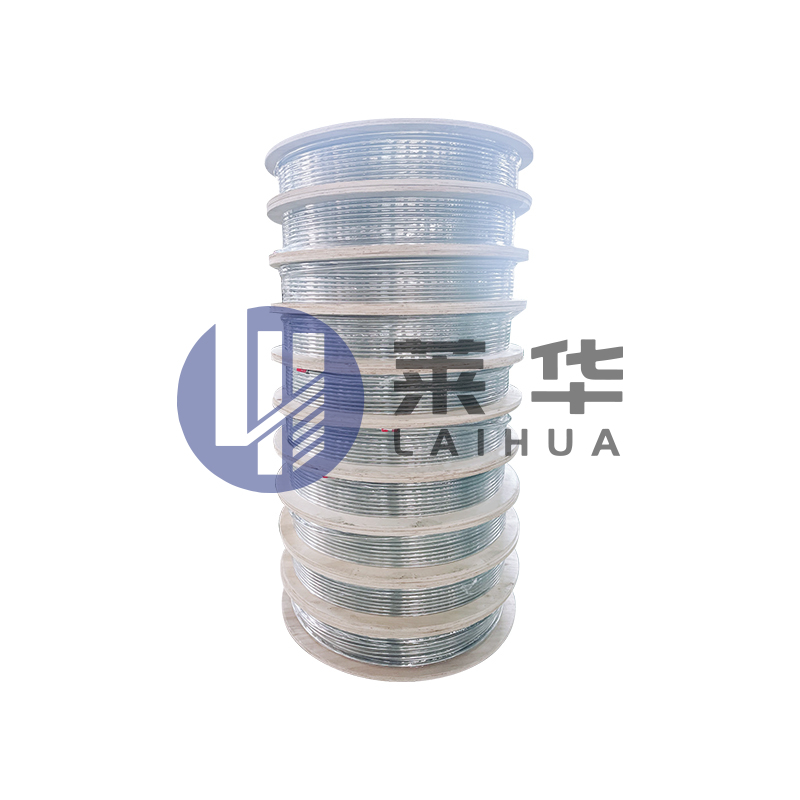
Hidrolik kontrol boru hatlarının kullanımı için talimatlar kılcal olarak da bilinen hidrolik kontrol boru hattı. Esas olarak petrol ve gaz alanları...
Ayrıntıları gör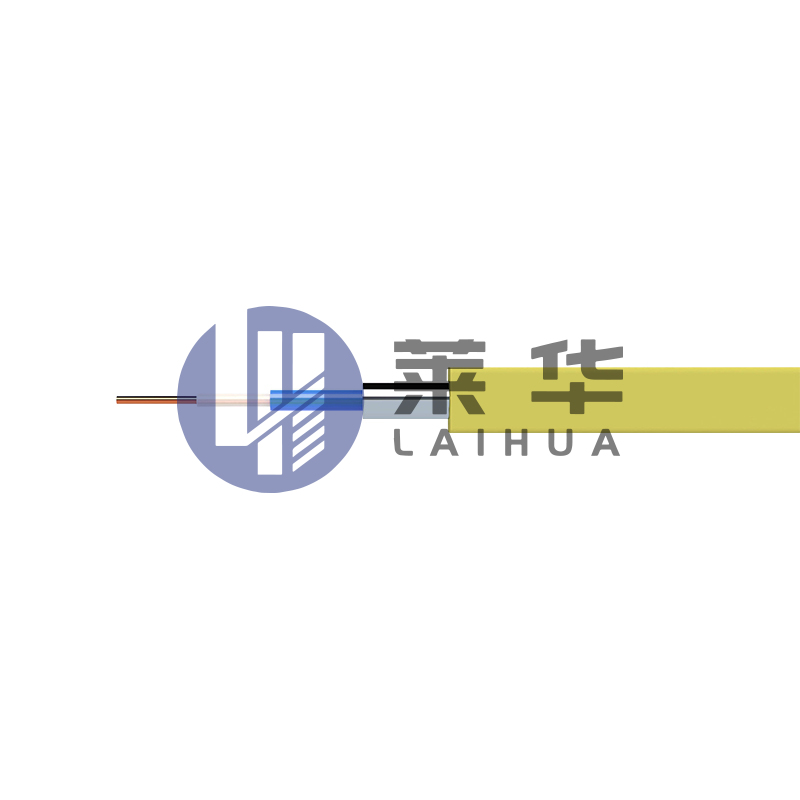
Paslanmaz çelik kaplı boru, paslanmaz çeliğin dayanıklılığını plastiğin korunmasıyla birleştiren bir boru sistemidir. Bu boru sistemi genellikle pa...
Ayrıntıları gör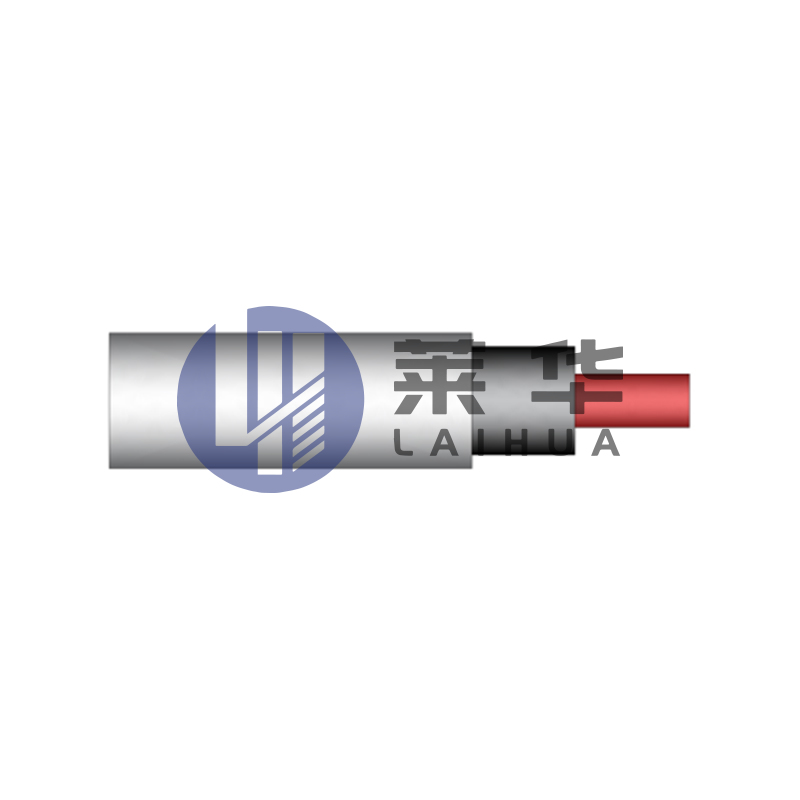
Uygulama alanı: Elektrikli indüksiyon ısıtma sistemi, şirketimiz tarafından özellikle ağır yağ, ultra ağır yağ, yüksek balmumu yağı, su bileşiği...
Ayrıntıları gör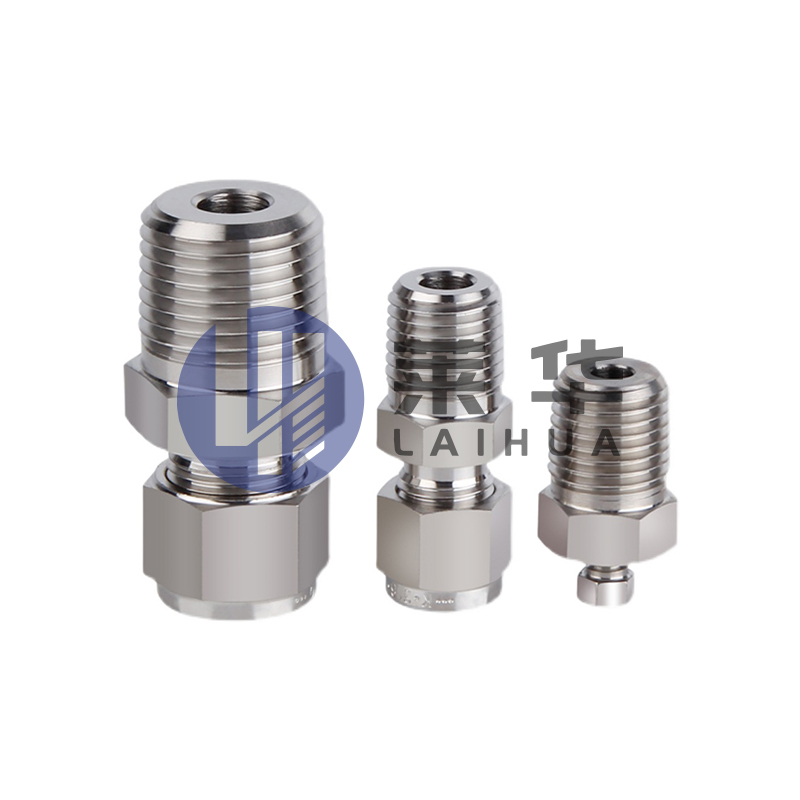
Ferül tipi boru eklemi üç kısımdan oluşur: eklem gövdesi, ferruül ve somun. Kelepçe ve somun çelik boru üzerindeki eklem gövdesine sokulduğunda ve ...
Ayrıntıları gör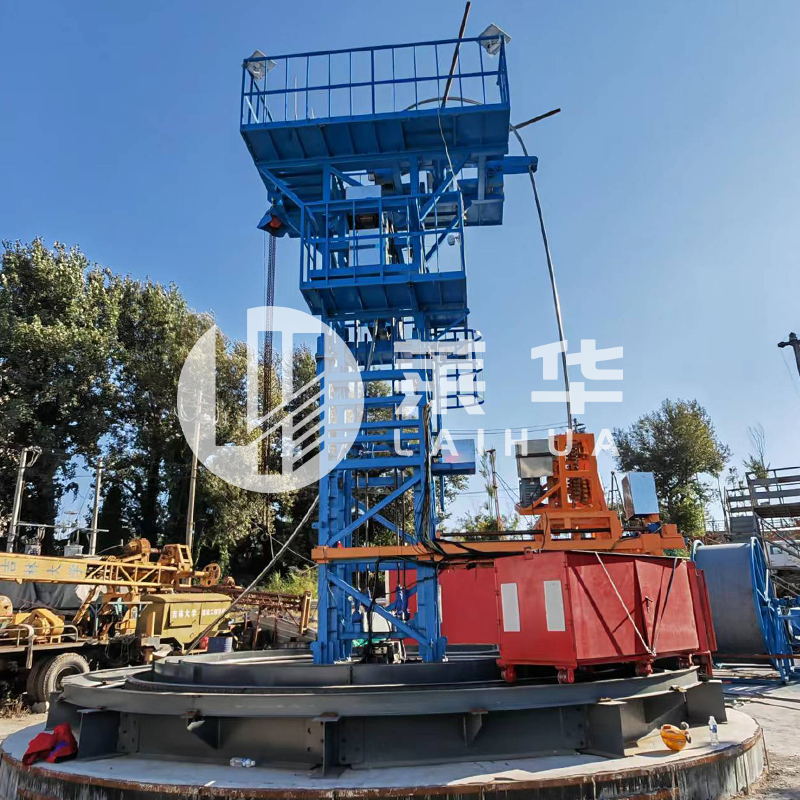
Sürekli Boru Skid Winch, sürekli boru işgücü (CTW) ve kızağın tasarım özelliklerini birleştiren ve petrol sahası gelişimindeki çeşitli operasyonel ...
Ayrıntıları gör

E-posta:

Telefon: +86-15996597000
+86-18252893456

Whatsapp: +86-18252874678

Adres: 3 Xinyuan Yolu, Nanmo Town Endüstri Parkı, Hai'an City, Nantong City, Jiangsu Eyaleti, Çin
QR kodu
cep telefonu
Telif Hakkı © Jiangsu Laihua Petroleum Equipment Co., Ltd.

Bize Ulaşın